Что включает ультразвуковой контроль трубопроводов?
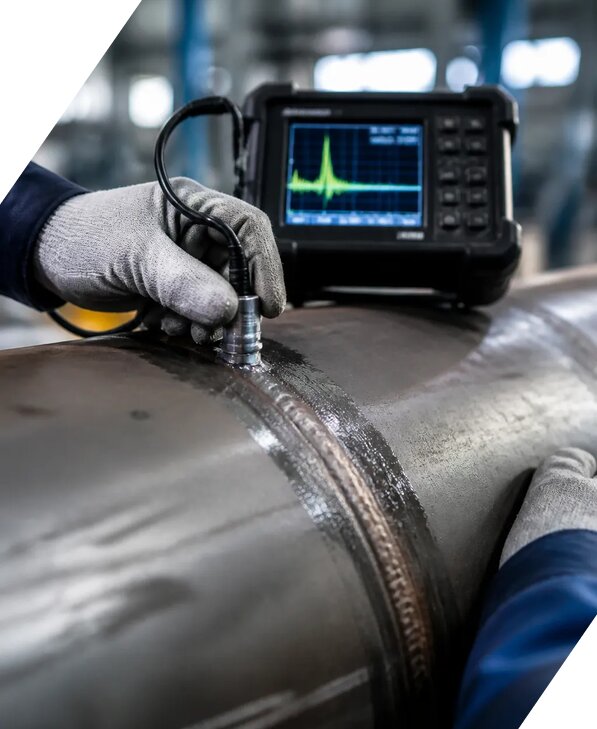
Ультразвуковой контроль трубопроводов представляет собой комплекс инструментальных измерений, направленных на выявление внутренних и поверхностных дефектов, определение фактического состояния металла и оценку безопасной эксплуатации объекта. В ходе работ специалисты обследуют основной металл, сварные соединения, околошовные участки и зону термического влияния. Методика проведения подбирается с учетом назначения трубопровода, его диаметра, толщины стенки, рабочей среды, температуры, давления, материала изготовления и условий доступа.
В состав работ могут входить измерение толщины трубы ультразвуковым толщиномером, поиск несплошностей, трещин, пор, непроваров, шлаковых включений и расслоений, а также контроль геометрических параметров отдельных элементов. При необходимости формируется сетка измерений, назначаются контрольные точки измерения, выполняются натурные измерения на прямых участках, в местах изгибов, около опор, фланцев, арматуры и сварных соединений. Особое внимание уделяется зонам, где вероятны локальная коррозия, эрозионный износ, воздействие вибрации или перегрев.
Перед началом диагностики изучаются техническое задание, проектная и исполнительная документация, предыдущие протоколы результатов, сведения о ремонтах и условиях эксплуатации. Полученные результаты измерений сопоставляются с нормативной документацией и проектными значениями. По итогам заказчик получает протокол результатов, ведомость выявленных дефектов, при необходимости карту коррозии и техническое заключение о текущем состоянии трубопровода. Такой контроль качества позволяет своевременно обнаружить опасное уменьшение стенки, определить минимальную толщину, установить необходимость ремонта и предварительно оценить остаточный ресурс.
Какие дефекты выявляются при ультразвуковой проверке труб?
Ультразвуковой контроль позволяет выявлять как поверхностные, так и внутренние дефекты, которые невозможно достоверно определить только визуальным осмотром. При проверке трубопроводов специалисты фиксируют несплошности металла, расслоения, внутренние трещины, непровары, неполное сплавление, пористость, шлаковые включения и другие нарушения сплошности в зоне сварных соединений. При контроле основного металла выявляются участки коррозионного и эрозионного износа, локальные язвы, внутренние раковины, уменьшение толщины стенки и признаки неоднородности материала.
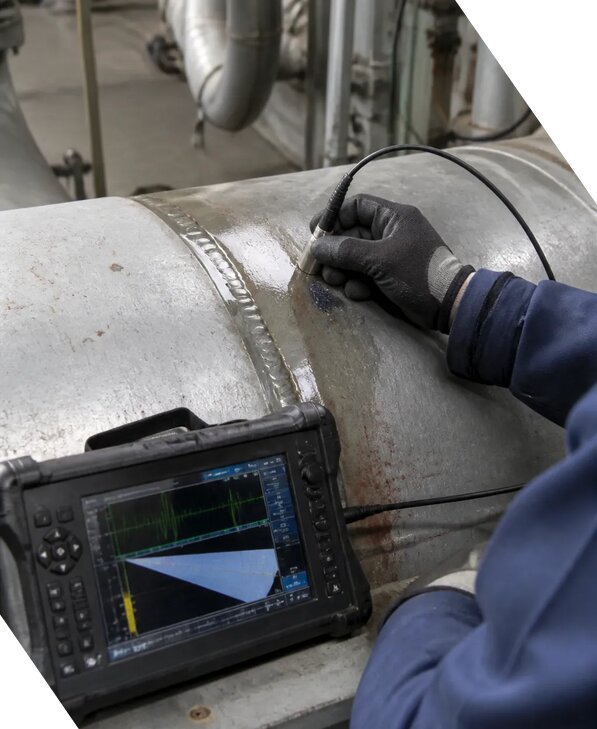
Отдельное значение имеет обследование сварных соединений, поскольку именно они часто становятся наиболее уязвимыми участками трубопроводной системы. Ультразвуковой дефектоскоп направляет импульс в металл и регистрирует отраженные сигналы от границ раздела и возможных дефектов. По характеру сигнала специалист определяет примерное расположение, глубину, протяженность и ориентацию несплошности. При обнаружении подозрительных участков выполняются дополнительные измерения, уточняется зона дефекта и оценивается его влияние на прочность и герметичность конструкции.
В рамках обследования также анализируется зона термического влияния, где после сварки могут возникать структурные изменения и остаточные напряжения. Если трубопровод эксплуатируется длительное время, особое внимание уделяется коррозионным повреждениям и снижению толщины стенки. Результаты сопоставляются с требованиями нормативной документации, технического задания и действующими критериями приемки. При необходимости ультразвуковая проверка дополняется визуально измерительным контролем, капиллярным или радиографическим методом. Это позволяет получить объективную картину состояния объекта и принять решение о ремонте, ограничении режима эксплуатации либо дальнейшем лабораторном контроле.
Как определяется толщина стенки и минимальная толщина трубы?
Определение толщины стенки выполняется методом ультразвуковой толщинометрии с применением поверенного измерительного оборудования. Перед началом работ поверхность подготавливают: удаляют загрязнения, рыхлую ржавчину, остатки покрытия и другие факторы, способные повлиять на прохождение ультразвукового сигнала. Затем специалист настраивает ультразвуковой толщиномер по образцу или эталонной мере, выбирает преобразователь и рабочий режим с учетом материала, температуры и предполагаемой толщины металла.
Измерения выполняются по заранее определенной схеме. На прямолинейных участках формируется сетка измерений, а количество точек измерения увеличивается в местах вероятной коррозии, около сварных швов, на нижних образующих, в зонах опор, дренажей, отводов и изменения направления потока. Для каждого участка фиксируются координаты, фактическое значение толщины, состояние поверхности и наличие локальных повреждений. Если обнаружено снижение параметров, выполняется серия дополнительных замеров вокруг дефектной зоны, чтобы определить ее площадь и наиболее опасное место.
Минимальная толщина устанавливается по наименьшему достоверному значению с учетом погрешности измерений, состояния поверхности и требований нормативной документации. Полученные данные сравниваются с номинальной толщиной, расчетным минимумом, проектными характеристиками и допустимыми значениями для конкретного режима работы. На основании динамики потери металла может быть рассчитан ориентировочный остаточный ресурс. При наличии результатов предыдущих обследований специалисты определяют скорость коррозии и формируют карту коррозии. Итоги заносятся в протокол результатов, где указываются примененное оборудование, схема контроля, точки замеров и выявленная минимальная толщина. При необходимости данные используются для технического заключения и подготовки рекомендаций по ремонту или повторному обследованию.
Нужно ли проверять сварные соединения и соседние участки трубопровода?
Да, контроль сварных соединений и прилегающих участков является обязательной частью полноценного обследования трубопровода, поскольку дефекты сварки могут развиваться внутри металла и не проявляться визуально до возникновения аварийной ситуации. Проверке подвергаются продольные и кольцевые швы, ремонтные участки, места врезок, переходы между материалами, соединения около фланцев и зоны термического влияния. Объем контроля определяется техническим заданием, категорией трубопровода, рабочими параметрами и требованиями нормативной документации.
При ультразвуковой дефектоскопии специалист оценивает наличие внутренних отражателей, характерных для непровара, неполного сплавления, трещин, пор и шлаковых включений. Одновременно анализируется основной металл рядом со швом, так как при эксплуатации в нем могут возникать коррозионные повреждения, расслоения или локальное уменьшение толщины. Для повышения достоверности измерения выполняются с нескольких направлений и под разными углами ввода ультразвука. Это позволяет обнаруживать дефекты различной ориентации и снижает вероятность пропуска несплошности.
Если доступ к участку ограничен, заранее оцениваются возможность зачистки, состояние изоляции, наличие покрытия и требования безопасности. В отдельных случаях применяются дополнительные методы контроля, а результаты сопоставляются с данными визуального осмотра и толщинометрии. Такой подход особенно важен для промышленных объектов, где трубопроводы связаны с оборудованием повышенной опасности. По итогам оформляются протокол результатов, схема расположения выявленных дефектов и техническое заключение. Для объектов, на которых проводится контроль сосудов, контроль котлов или контроль металлоконструкций, единая система обследования помогает сопоставить состояние сварных соединений и основного металла в составе всей производственной инфраструктуры. Работы выполняются с применением поверенного оборудования и с учетом требований к аккредитованной лаборатории, если это предусмотрено программой технической диагностики.
Как оформляются результаты ультразвукового контроля трубопроводов?
Результаты ультразвукового контроля оформляются комплектом технических документов, состав которого зависит от назначения объекта, условий эксплуатации и требований заказчика. После завершения натурных измерений специалисты систематизируют показания, проверяют корректность записей, анализируют выявленные сигналы и сопоставляют фактические параметры с нормативными критериями. В документации указываются сведения об обследованном трубопроводе, его участке, диаметре, материале, номинальной и фактической толщине, состоянии покрытия, дате проведения работ и примененном измерительном оборудовании.
Основным документом является протокол результатов. В нем отражаются точки измерения, значения толщины, координаты выявленных дефектов, характеристики сварных соединений, результаты контроля основного металла и сведения о минимальной толщине. При необходимости прикладываются схемы, фотографии, развертки участков, карта коррозии и таблицы с результатами измерений. Для дефектоскопии сварных соединений дополнительно описываются тип обнаруженной несплошности, ее условные размеры, глубина залегания и расположение относительно оси шва.
По итогам анализа подготавливается техническое заключение. В нем указывается фактическое техническое состояние трубопровода, оценивается соответствие требованиям нормативной документации, приводятся выявленные ограничения и рекомендации. Специалисты могут предложить ремонт, замену отдельных элементов, повторный контроль, снижение рабочих параметров или дальнейшую безопасную эксплуатацию при соблюдении установленных условий. При расчете ресурса учитываются скорость коррозии, минимальная толщина, характер дефектов и результаты предыдущих обследований.
В Ангарске специалисты компании ЭкспертизаРоссия проводят техническую диагностику трубопроводов с применением инструментальных и натурных измерений. Работы выполняются с учетом технического задания и действующих методик, а документы могут использоваться для внутреннего производственного контроля, подготовки к экспертизе промышленной безопасности и подтверждения соответствия требованиям. Стоимость обследования начинается от 1541 руб/м² и зависит от объема, доступности участков, количества сварных соединений и необходимости дополнительных методов. Запрос на предварительную оценку работ можно направить Никите Егоровичу. При заказе услуги под ключ скидка от 15 процентов. Телефон +7 931 105-63-33, режим работы: Пн-Пт 09-18 Сб-Вс вых.. Компания работает с 2013 года, а в сентябре 2026 выполнено более 2570 заказов.